Pregúntele a cualquier gerente de fundición con experiencia dónde se decide la calidad en la fundición a la cera perdida; quienes sean sinceros le señalarán la sala de ceras. Mucho antes de que el metal fundido entre en contacto con el molde, el conjunto de cera —ese «árbol» de modelos dispuestos en torno a un canal de alimentación central— determina si las piezas resultantes serán de buena calidad o si terminarán como chatarra.
En el centro de dicho conjunto se encuentra una máquina que a menudo pasa desapercibida: la máquina para fabricar canales de alimentación de cera.
Qué hace un fabricante de canales de cera?
Un sistema de fabricación de canales de cera produce los canales de distribución, los canales de alimentación y las copas de colada que constituyen la estructura central de todo árbol de cera. Estos componentes se obtienen mediante fundición por gravedad: la cera fundida se vierte en moldes de aluminio de alta precisión, se enfría con agua y se extrae en forma de canales con dimensiones uniformes, listos para el montaje de los modelos.
Considere el sistema de canales como el esqueleto del conjunto de piezas a fundir. A él se fijan los modelos de cera individuales, y todo el conjunto se recubre posteriormente con una suspensión cerámica para formar la cáscara. El sistema de canales cumple dos funciones:
- Proporciona una estructura de montaje para sostener múltiples modelos en un mismo molde.
- Crea la trayectoria de flujo por la que circula la aleación fundida para llenar cada cavidad de los modelos.
Si el canal de colada no es el adecuado, todas las piezas de esa estructura quedan comprometidas.
Por qué la colada manual mediante canales de alimentación frena a las fundiciones
Muchas fundiciones todavía fabrican los canales de colada a mano o mediante montajes improvisados. Los problemas surgen rápidamente:
- Variación dimensional entre los canales de alimentación, lo que interrumpe un flujo constante de metal
- Consumo excesivo de cera, ya que los canales de alimentación macizos emplean mucho más material del necesario
- Baja velocidad de procesamiento, lo que genera cuellos de botella en toda el área de preparación de cera
- Copas de vertido irregulares que provocan turbulencias y defectos en el sistema de alimentación
Las variaciones en las dimensiones de los canales de alimentación afectan directamente a la forma en que el metal llena el molde, lo que eleva las tasas de rechazo y añade tareas de reprocesamiento manual en la peor etapa posible.
Cómo un dispositivo específico para crear bebederos resuelve esto
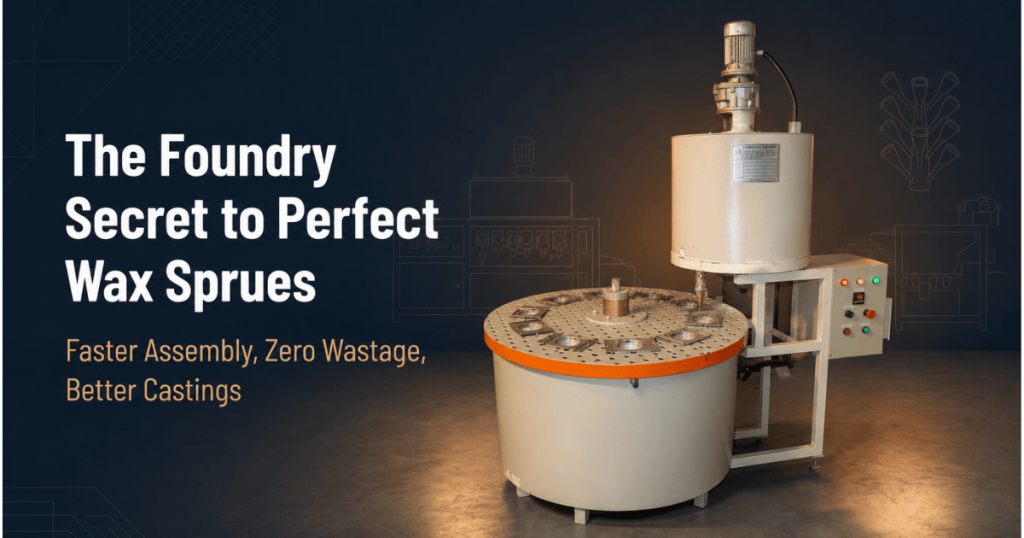
Una máquina diseñada específicamente, como la fabricadora de bebederos de Laxminarayan, aporta repetibilidad a una etapa en la que la falta de uniformidad resulta perjudicial.
Rendimiento constante y de alta velocidad
Con una capacidad de hasta 60 canales de colada por hora, la máquina sigue el ritmo incluso de las líneas de producción más exigentes. Cada canal de colada presenta las mismas especificaciones, lo que evita que su equipo de montaje tenga que realizar ajustes para compensar variaciones.
Troqueles de aluminio refrigerados por agua
Los moldes están refrigerados por agua para lograr una solidificación rápida y eficaz. Un enfriamiento rápido permite tiempos de ciclo más breves y la obtención de embudos de colada y canales de alimentación cónicos bien definidos, sin necesidad de esperar a que la cera se solidifique.
Barras de inserción de longitud completa para reducir el desperdicio de cera
Aquí es donde el diseño demuestra su valor. Unas inserciones metálicas recorren el interior de cada barra de colada, contando con puntos de anclaje para atornillar mangos. Estas inserciones reducen drásticamente el consumo de cera y, al mismo tiempo, aportan rigidez al sistema de canales, permitiendo realizar el montaje y el baño en cera sin que la estructura se deforme.
Construido para la planta de fundición.
Fabricada en acero inoxidable 304 (SS304) y acero al carbono con recubrimiento en polvo, la unidad cuenta con un depósito de cera calefactado, un motor con reductora de medio caballo de fuerza (HP) para el agitador y un panel de control con controladores digitales de temperatura; el conjunto completo consume solo 3,5 kW. Un juego estándar de 10 moldes cubre las geometrías de bebedero más habituales:
- Seis moldes para canales de colada cónicos de 32×32×L300 mm, con copa de colada
- Dos moldes para canales de colada cónicos de 50×50×L350 mm, con copa de colada
- Dos moldes para canales de colada cónicos rectangulares de 25×75×L300 mm, con copa de colada
El beneficio: menos defectos, ensamblaje más rápido
Cuando los bebederos son uniformes, todo el proceso posterior se simplifica. El ensamblaje es más rápido porque los moldes se asientan de forma predecible. El flujo de metal se controla mejor, lo que reduce los fallos de inyección y las uniones defectuosas. Y gracias a las barras de inserción que reducen drásticamente el consumo de cera, los costes de material disminuyen en cada árbol de fundición.
Para una fundición que procesa cientos de grupos de piezas a la semana, la uniformidad de los bebederos no es un lujo, sino la diferencia entre un proceso estable y una operación de emergencia.
Reflexiones finales
El equipo para la fabricación de canales de cera rara vez recibe el protagonismo que merece, pero, de forma silenciosa, determina el límite máximo de la calidad de sus piezas fundidas. La precisión en la etapa de creación de los canales repercute en cada uno de los pasos posteriores: montaje, formación de la cáscara cerámica, eliminación de la cera y vertido del metal. Si su objetivo es reducir las tasas de rechazo y mejorar el control del proceso, esta es una de las áreas del taller de cera donde resulta más inteligente invertir.