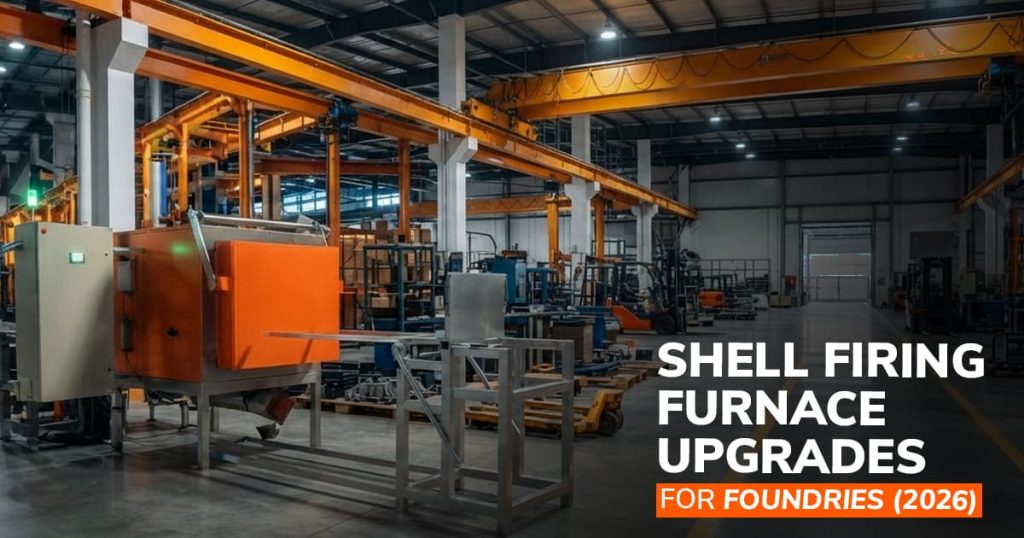
Печь для обжига оболочек спекает сырые керамические формы, удаляет углеродные отложения и предварительно нагревает оболочки до 950–1150 °C перед заливкой сплава. Оснащенная высокоскоростными горелками, теплоизоляцией из низкотепломассового керамического волокна и автоматизированным температурным профилированием, она обеспечивает полное преобразование огнеупорного связующего, предотвращает термический шок и исключает брак в литейных цехах точного литья по выплавляемым моделям.
Холодные оболочки трескаются, а холодный металл застывает в середине полости. Печь для обжига оболочек определяет целостность формы в конечном итоге. Если в вашей печи неравномерная температура пода или неполные циклы выжигания, остаточная восковая зола портит качество поверхности отливки, а холодные участки приводят к катастрофическому браку из-за неполного заполнения. В компании Laxminarayan Technologies, занимающейся производством оборудования для литья по выплавляемым моделям с 1986 года, мы знаем, что обжиг оболочек — это строго химическое превращение. Если относиться к нему легкомысленно, формы разрушаются под давлением заливки или образуются включения, которые приводят к браку дорогостоящих суперсплавов.
Печь для обжига оболочек — это специализированная печь для литья по выплавляемым моделям, сконструированная таким образом, чтобы выжигать остатки органического воска, полностью спекать коллоидный диоксид кремния и алюмосиликатные связующие сетки, а также предварительно нагревать керамические оболочки до температуры выпуска расплавленного металла от 950°C до 1150°C, прежде чем расплавленный металл попадет в полость формы.
Почему равномерность теплового режима при предварительном нагреве оболочки определяет выход готовой продукции при заливке
Заливка расплавленных суперсплавов при температуре 1550 °C в керамическую оболочку с неравномерной температурой чревата катастрофическими последствиями. Если одна сторона находится при температуре 1050 °C, а затененные участки — при 800 °C, поступающий металл затвердевает неравномерно. Тонкие задние кромки замерзают раньше времени, зернистая структура искажается, а усадка разрывает отливку.
Вот в чем дело. Керамические оболочки плохо проводят тепло. Плавленый кварц и циркон сопротивляются быстрому нагреву. Обработка сырых оболочек локальным пламенем приводит к резкому расширению внешних слоев, в то время как внутренние остаются холодными. Оболочки трескаются по углам еще до того, как металл коснется чашки.
Обратите внимание на высокотемпературный химический процесс. Спекание требует двух различных термических стадий: полного выгорания углерода (600–800 °C) в окислительных условиях, за которым следует образование керамических связей и кристаллизация до 1150 °C. Если в атмосфере печи во время выгорания отсутствует кислород, захваченный углерод остается внутри стенок оболочки. При контакте расплавленной стали с остаточным углеродом происходит испарение газа, что приводит к образованию сильной пористости и отливочных корок.
Модернизация машиностроения к 2026 году: что требуется современным литейным заводам
Литейные заводы вывели из эксплуатации протекающие кирпичные печи. За более чем четыре десятилетия работы по вводу в эксплуатацию производственных линий по всему миру мы заменили десятки установок, расходующих топливо, на специально разработанные тепловые системы:
- Футеровка из низкотеплоинерционного керамического волокна: Тяжелый огнеупорный кирпич впитывает топливо в течение нескольких часов, прежде чем нагреть камеру. В современных печах для спекания используются модули из керамического волокна (рассчитанные на температуру до 1400°C), что сокращает циклы предварительного нагрева при холодном запуске до 45 минут и обеспечивает экономию топлива примерно на 50%.
- Высокоскоростные рекуперативные горелки: послойное распределение тепла создает холодные зоны под горелкой. Многокамерные системы горелок обеспечивают высокоскоростные вихревые потоки, распределяя тепло вокруг вложенных друг в друга кластеров без воздействия пламени.
- Автоматизация вращающейся печи и тележек: ручная обработка раскаленных оболочек снижает температуру на 100°C каждые 30 секунд. Непрерывная вращающаяся печь для изготовления корпусов оболочек подает горячие формы непосредственно в линии разливки, сокращая критически важное время транспортировки и минимизируя охлаждение в атмосфере.
- Цифровое многозонное профилирование с помощью ПЛК: современные сплавы требуют воспроизводимых рецептур. Встроенные контроллеры контролируют показания многозонных термопар, обеспечивая безопасное повышение температуры в фазах инверсии кварца.
Техническое сравнение: печь периодического действия против современной печи обжига в корпусе.
Выбор неэффективной конструкции печи приводит к увеличению счетов за электроэнергию литейного производства, замедлению циклов и заполнению бункеров для отходов треснувшими гильзами:
|
Рабочий параметр |
Печь Legacy Brick Box Kiln |
Стандартная камерная печь |
Высокоэффективная печь для обжига снарядов |
|
Материал подкладки |
Тяжелый плотный огнеупорный кирпич |
Смешанный кирпич и одеяло |
Модули из керамического волокна с низкой тепловой инерцией |
|
Холодный запуск до 1050°C |
3,5–5,0 часов |
2,0–2,5 часа |
40–55 минут |
|
Равномерность температуры |
±35°C (сильно холодные участки) |
от ±15°C до ±20°C |
±5°C по всему рабочему поду |
|
Расход топлива/энергии |
Высокие базовые теплопотери |
Умеренное сохранение тепла |
Экономия примерно 50% за счет восстановления |
|
Метод переноса формы |
Медленно работающие ручные щипцы |
Ручная тележка |
Автоматизированная вращающаяся подовая или пневматическая тележка |
Как процесс обжига снаряда интегрирован в процесс литья по выплавляемым моделям
Печь для обжига с керамическим корпусом представляет собой заключительный термический литник перед отливкой:
- Сборка по шаблону: Точные шаблоны и автоматизированный станок для изготовления восковых литников соединяются с литниками на эргономичном сборочном столе.
- Внешняя оболочка здания: блоки погружаются в растворы и штукатурные слои, увеличивая толщину несущих стен.
- Удаление воска: Зеленые раковины попадают в систему мгновенного удаления воска с помощью инертного газа или в автоклав для безопасного удаления воска.
- Спекание и предварительный нагрев: обезжиренные формы перемещаются в печь для обжига оболочки, где происходит выжигание углерода и соединение огнеупорных материалов.
- Заливка: Раскаленные формы перемещаются к разливочным станциям, куда подаются сплавы без падения температуры.
- Выбивание: Охлажденные отливки перемещаются на механическое выбивание и окончательную обработку.
Практические примеры: где контроль температуры корпуса имеет первостепенное значение.
Требовательные отрасли литья по выплавляемым моделям не терпят перепадов температуры или остаточного углерода в оболочке:
- Лопатки и направляющие турбин в аэрокосмической отрасли: тонкие задние кромки (менее 0,8 мм) требуют равномерного предварительного нагрева оболочки до 1100°C. Холодные углы формы вызывают немедленное застывание сплава, что приводит к отказу от дорогостоящих плавок никелевых суперсплавов, полученных методом вакуумной плавки.
- Сегменты промышленных газовых турбин (ПГТ): Тяжелые конструкционные компоненты турбин требуют глубокой термической обработки толстых керамических поперечных сечений для обеспечения равномерного образования равноосных или направленно затвердевших зерен.
- Ортопедические имплантаты суставов: для медицинских имплантатов из кобальта и хрома требуется чистое выжигание углерода. Следы углеродной золы в плохо спеченной оболочке вызывают микроскопические поверхностные ямки, которые не соответствуют строгим стандартам биосовместимости.
- Тонкостенные рабочие колеса из нержавеющей стали: Сложные внутренние каналы для потока зависят от длительного предварительного нагрева корпуса для достижения острых профилей лопаток без сбоев или холодных перекрытий.
Решение проблем, возникающих в литейном производстве: реальные задачи и решения.
Эксплуатация высокотемпературного оборудования для выжигания выявляет проблемы, возникающие на производстве:
Растрескивание скорлупы при быстром нагреве
В процессе инверсии кварца из альфа-фазы в бета-фазу кремнеземные огнеупоры подвергаются объемному кристаллическому расширению при 573 °C. Слишком быстрый нагрев в этом узком тепловом окне разрушает хрупкие зеленые оболочки. Мы программируем профили нагрева, которые плавно проходят через критические точки инверсии, прежде чем ускорить нагрев до 1100 °C.
Потери тепла при переносе из формы
Раскаленные оболочки теряют от 80°C до 120°C в течение 45 секунд после выхода из дверцы печи. Охлажденные оболочки приводят к образованию дефектов. Наши быстродействующие пневматические дверцы и механизмы переноса сокращают циклы переноса до менее чем 15 секунд, сохраняя критически важную температуру формы.
Высокие затраты на топливо и техническое обслуживание.
Старые атмосферные горелки расходуют топливо через выхлопные трубы, а разрушающиеся кирпичи требуют частой перестройки. Современные рекуперативные горелки предварительно нагревают воздух для сгорания выхлопными газами, что позволяет сэкономить 50% топлива и сократить затраты на техническое обслуживание примерно на 40%.
Создание литейного производства точного производства «под ключ».
Дефект литья на литейном участке сводит на нет всю производственную стоимость вашего предприятия. С 1986 года компания Laxminarayan Technologies поставляет сертифицированное по стандарту ISO 9001 оборудование, специализированные огнеупорные материалы и литейные установки «под ключ» по всему миру. От модельной оснастки до высокотемпературных печей для спекания — мы производим оборудование, рассчитанное на четыре десятилетия надежного производства. Свяжитесь с нашими инженерами или запланируйте визит через Google Maps, чтобы обсудить планировку вашего предприятия.
Для получения дополнительной информации посетите сайт https://www.ic-machines.com/