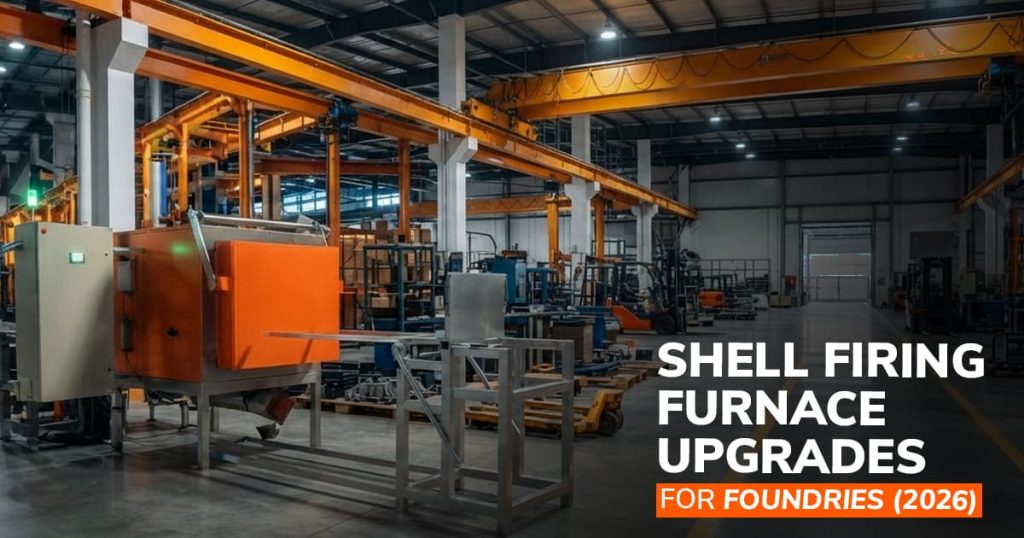
Un horno de cocción de cáscaras sinteriza los moldes cerámicos verdes, elimina los residuos de carbono y precalienta las cáscaras a 950 °C–1150 °C antes del vertido de la aleación. Construido con quemadores de alta velocidad, aislamiento de fibra cerámica de baja masa térmica y perfilado de temperatura automatizado, garantiza la conversión completa del aglutinante refractario, previene el choque térmico y elimina los fallos de llenado en las fundiciones de precisión de fundición a la cera perdida.
Las cáscaras frías se agrietan y el metal frío se congela en el centro de la cavidad. Un horno de cocción de cáscaras determina la integridad final del molde. Si su horno funciona con temperaturas de hogar irregulares o ciclos de desencerado incompletos, la ceniza de cera residual arruina los acabados superficiales de la fundición y los puntos fríos provocan un desperdicio catastrófico por falta de llenado. En Laxminarayan Technologies, la fabricación de equipos de fundición a la cera perdida desde 1986 nos ha enseñado que la cocción de cáscaras es una transformación química estricta. Si no se trata con cuidado, los moldes fallan bajo la presión de vertido o generan inclusiones que desechan costosas superaleaciones.
Un horno de cocción de cáscara es un horno de fundición de precisión diseñado específicamente para quemar la cera orgánica residual, sinterizar completamente la sílice coloidal y las redes aglutinantes de aluminosilicato, y precalentar las cáscaras cerámicas a temperaturas de 950 °C a 1150 °C antes de que el metal fundido entre en la cavidad del molde.
Por qué la uniformidad térmica en el precalentamiento de la cáscara determina el rendimiento del vertido?
Verter superaleaciones fundidas a 1550 °C en un molde cerámico con temperatura no uniforme es un proceso desastroso. Si un lado se mantiene a 1050 °C mientras que las zonas de sombra permanecen a 800 °C, el metal entrante se solidifica de forma irregular. Los bordes delgados se solidifican prematuramente, la estructura granular se distorsiona y la contracción provoca la rotura de la pieza fundida.
El problema radica en que los moldes cerámicos son malos conductores térmicos. La sílice fundida y el circonio resisten el calentamiento rápido. Si se someten los moldes en verde a llamas localizadas, las capas exteriores se expanden violentamente mientras que las interiores permanecen frías. Los moldes se agrietan en las esquinas antes de que el metal toque el recipiente.
Consideremos la química a alta temperatura. La sinterización requiere dos etapas térmicas distintas: la combustión completa del carbono (600 °C–800 °C) en condiciones oxidantes, seguida de la unión cerámica y la cristalización hasta 1150 °C. Si la atmósfera del horno carece de oxígeno durante la combustión, el carbono atrapado permanece dentro de las paredes del molde. El acero fundido, al entrar en contacto con el carbono residual, desprende gases que provocan una porosidad severa y la formación de costras en la fundición.
Actualizaciones de ingeniería para 2026: lo que exigen las fundiciones modernas.
Las fundiciones han retirado los hornos de ladrillos con fugas. Durante más de cuatro décadas poniendo en marcha líneas en todo el mundo, hemos sustituido docenas de unidades que desperdiciaban combustible por sistemas térmicos diseñados a medida:
- Revestimientos de fibra cerámica de baja masa térmica: Los ladrillos refractarios pesados absorben combustible durante horas antes de calentar la cámara. Los modernos hornos de sinterización de carcasa utilizan módulos de fibra cerámica (con una resistencia térmica de 1400 °C), lo que reduce los ciclos de precalentamiento en frío a 45 minutos y permite un ahorro de combustible de aproximadamente el 50 %.
- Quemadores recuperativos de alta velocidad: El calor estratificado crea zonas frías en el suelo. Los conjuntos de múltiples quemadores generan patrones de remolino de alta velocidad, envolviendo el calor alrededor de grupos anidados sin que la llama incida directamente sobre ellos.
- Automatización del horno de solera rotatoria y del carro: La manipulación manual de moldes al rojo vivo reduce la temperatura en 100 °C cada 30 segundos. Un horno de solera rotatoria continua dirige los moldes calientes directamente a las líneas de vertido, reduciendo los tiempos de tránsito críticos y minimizando el enfriamiento atmosférico.
- Perfilado digital multizona mediante PLC: Las aleaciones modernas exigen recetas repetibles. Los controladores integrados supervisan los termopares multizona, ajustando la temperatura de forma segura mediante fases de inversión de cuarzo.
Comparación técnica: Horno de caja discontinuo frente a horno de concha moderno
Elegir una arquitectura de horno ineficiente aumenta las facturas de energía de la fundición, ralentiza los tiempos de ciclo y llena los contenedores de chatarra con carcasas agrietadas:
|
Parámetro operativo |
Horno de caja de ladrillos Legacy |
Horno de cámara estándar |
Horno de cocción de alta eficiencia con carcasa |
|
Material de revestimiento |
Ladrillo refractario denso y pesado |
Ladrillo mixto y manta |
Módulos de fibra cerámica de baja masa térmica |
|
Arranque en frío hasta 1050 °C |
De 3,5 a 5,0 horas |
De 2,0 a 2,5 horas |
De 40 a 55 minutos |
|
Uniformidad de temperatura |
±35°C (zonas extremadamente frías) |
±15°C a ±20°C |
±5°C en todo el hogar de trabajo |
|
Consumo de combustible/energía |
Alta pérdida de calor de referencia |
Retención térmica moderada |
Ahorro de aproximadamente el 50% mediante la recuperación. |
|
Método de transferencia de molde |
Pinzas manuales lentas |
carro manual |
Horno rotatorio automatizado o bogie neumático |
Cómo se integra la cocción en molde en todo el proceso de cera perdida.
Un horno de cocción con carcasa cerámica representa la última etapa térmica antes del vertido:
- Ensamblaje de patrones: Patrones de precisión y una máquina automatizada para la fabricación de bebederos de cera unen los canales de alimentación en una mesa de ensamblaje ergonómica.
- Construcción de la estructura: Los módulos se sumergen a través de lodos y capas de estuco, construyendo el espesor de la pared estructural.
- Desparafinado: Las conchas verdes entran en un sistema de desparafinado instantáneo con gas inerte o en un autoclave para eliminar la cera de forma segura.
- Sinterización y precalentamiento: Los moldes descerados se transfieren al horno de cocción para la eliminación del carbono y la unión del material refractario.
- Vertido: Los moldes al rojo vivo se trasladan a las estaciones de vertido, donde reciben las aleaciones sin que disminuya su temperatura.
- Expulsión: Las piezas fundidas enfriadas pasan al proceso de expulsión mecánica y acabado.
Aplicaciones en el mundo real: Donde el control de la temperatura de la carcasa es fundamental.
Los sectores más exigentes de la fundición de precisión no toleran caídas de temperatura ni residuos de carbono en la carcasa:
- Álabes y paletas de turbinas aeroespaciales: Los bordes de salida delgados (menos de 0,8 mm) requieren un precalentamiento uniforme de la carcasa hasta 1100 °C. Las esquinas frías del molde provocan la solidificación inmediata de la aleación, lo que desperdicia costosas coladas de superaleación de níquel fundida al vacío.
- Segmentos de turbinas de gas industriales (IGT): Los componentes estructurales pesados de las turbinas requieren un tratamiento térmico profundo en secciones transversales de cerámica gruesa para garantizar una formación uniforme de granos equiaxiales o solidificados direccionalmente.
- Implantes articulares ortopédicos: Los implantes médicos de cobalto-cromo requieren una eliminación completa del carbono. Los restos de ceniza de carbono en una capa mal sinterizada provocan microporosidades en la superficie que incumplen las estrictas normas de biocompatibilidad.
- Impulsores de acero inoxidable de paredes delgadas: Los complejos conductos de flujo internos dependen de un precalentamiento sostenido de la carcasa para lograr perfiles de álabes afilados sin fallos de funcionamiento ni paradas en frío.
Solución de cuellos de botella en fundiciones: desafíos y soluciones reales en planta.
El funcionamiento de equipos de desgasificación a alta temperatura revela obstáculos en el suelo:
Agrietamiento de la cáscara durante el calentamiento rápido
Los refractarios de sílice experimentan una expansión cristalina volumétrica a 573 °C durante la inversión alfa-beta del cuarzo. Un calentamiento demasiado rápido dentro de este estrecho rango térmico fractura las frágiles capas verdes. Programamos perfiles de rampa que atraviesan gradualmente los puntos críticos de inversión antes de acelerar hasta los 1100 °C.
Pérdida de calor durante la transferencia del molde
Las carcasas al rojo vivo pierden entre 80 °C y 120 °C en 45 segundos tras salir del horno. Las carcasas frías provocan fallos en el proceso. Nuestras puertas neumáticas y mecanismos de transferencia de acción rápida reducen los ciclos de transferencia a menos de 15 segundos, preservando así el calor esencial del molde.
Altos costos de combustible y mantenimiento
Los quemadores atmosféricos antiguos desperdician combustible a través de las chimeneas de escape, y los ladrillos que se desmoronan requieren reconstrucciones frecuentes. Los quemadores recuperativos modernos precalientan el aire de combustión con los gases de escape, lo que permite un ahorro de combustible del 50 % y reduce el mantenimiento en aproximadamente un 40 %.
Construcción de una fundición de precisión integral
Un defecto de fundición en la planta de vertido anula el valor de producción acumulado de toda su planta. Desde 1986, Laxminarayan Technologies ha suministrado maquinaria con certificación ISO 9001, refractarios especializados e instalaciones de fundición llave en mano en todo el mundo. Desde moldes hasta hornos de sinterización de alta temperatura, fabricamos equipos para cuatro décadas de producción confiable. Póngase en contacto con nuestros especialistas en ingeniería o programe una visita a través de Google Maps para analizar su diseño.
Para obtener más información, visite https://www.ic-machines.com/