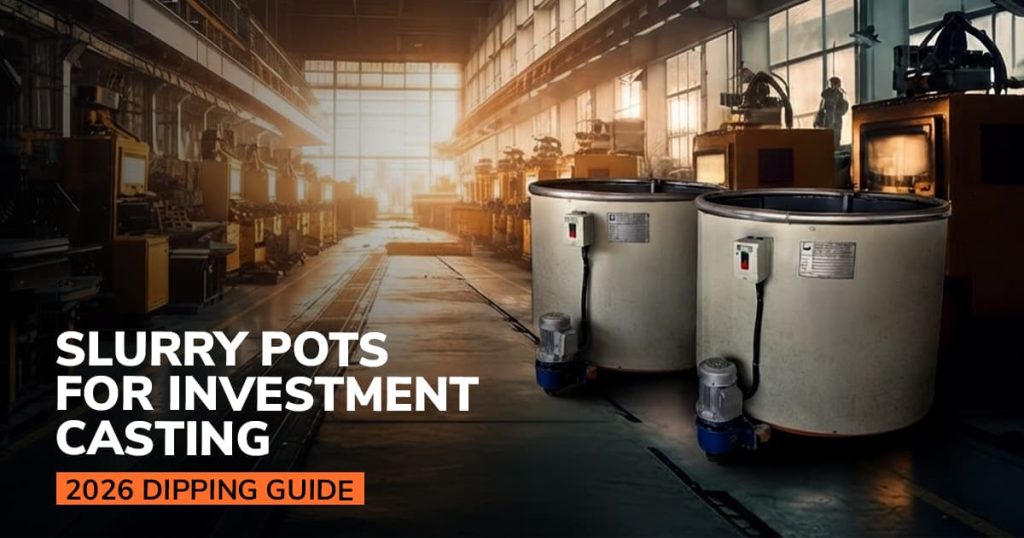
Ванночки для литья по выплавляемым моделям поддерживают огнеупорные суспензии в непрерывном, нетурбулентном состоянии, обеспечивая равномерное покрытие восковых моделей во время изготовления оболочек. Благодаря вращающимся цилиндрическим барабанам, гладкой полипропиленовой облицовке и приводам с регулируемой скоростью, они устраняют застойные зоны, предотвращают оседание частиц и минимизируют испарение в циклах первичного и вторичного погружения.
Качество отделки отливки определяется задолго до заливки. Оно определяется в цехе изготовления оболочек. Если ваши ванночки для литья по выплавляемым моделям позволяют огнеупорной муке оседать или образовывать корку по краю емкости, никакое последующее измельчение не сможет исправить образовавшиеся включения. В компании Laxminarayan Technologies, занимающейся производством оборудования для литья по выплавляемым моделям с 1986 года, мы знаем, что однородность оболочки начинается с контролируемого ламинарного движения суспензии. Плохо перемешанная ванночка ведет себя как неперемешанная банка с краской: тонкое связующее сверху, плотный заполнитель, затвердевший на дне.
Суспензионные емкости для литья по выплавляемым моделям представляют собой специальные вращающиеся цилиндрические резервуары, предназначенные для поддержания керамических суспензий (плавленый кварц, циркон или оксид алюминия в коллоидных кремнеземных связующих) в однородном, без комков состоянии, предотвращая образование пузырьков воздуха во время ручного или роботизированного погружения восковых моделей в суспензию.
Почему реология пульпы и динамика в резервуаре имеют решающее значение для успеха или провала проекта Shells
Прецизионная керамическая оболочка представляет собой хрупкий ламинат. Она должна выдерживать высокую температуру расплавленного металла (1600 °C) без растрескивания или деформации под давлением. Этот жизненно важный баланс зависит от реологии суспензии.
Вот в чем дело. Керамическая суспензия нестабильна. Плотная циркониевая мука (удельная плотность ~4,5) оседает в тот момент, когда прекращается движение жидкости. Если запустить высокоскоростной импеллер в стационарном резервуаре, вы взболтаете воздух в связующее вещество. Микропузырьки прилипают к восковым литникам, как ракушки, создавая дефекты металла и вздутия на поверхности отливки.
Посмотрите на механику. Вращающиеся резервуары с суспензией медленно вращают весь сосуд относительно неподвижных контурных перегородок. Движение жидкости остается плавным и ламинарным. Твердые частицы остаются во взвешенном состоянии, не разрушая поверхность жидкости и не вытесняя летучие связующие вещества.
Инженерные усовершенствования 2026 года: внутреннее устройство вращающихся пульповых установок нового поколения.
Старые стальные резервуары должны отправиться на свалку металлолома. За более чем четыре десятилетия работы на литейных заводах мы заменили сотни устаревших установок, которые загрязняли суспензии частицами железа. Современные погружные камеры требуют специально разработанной металлургии:
- Вращающийся шламоприемник из нержавеющей стали SS304 с полипропиленовой футеровкой: Жесткий внешний корпус из нержавеющей стали SS304 поддерживает гладкую полипропиленовую футеровку, которая предотвращает прилипание шлама, препятствует загрязнению железом и ускоряет промывку.
- Высокоточные преобразователи частоты: цифровые приводы переменного тока регулируют скорость вращения в диапазоне от 5 до 40 об/мин. Быстрое вращение поддерживает плотную структуру циркона во взвешенном состоянии; медленный холостой ход в течение ночи предотвращает образование корки и экономит электроэнергию.
- Водяное охлаждение со встроенным чиллером: Встроенный теплообменник циркулирует охлажденную воду (18–22 °C), предотвращая повышение вязкости связующего вещества под воздействием окружающего тепла.
- Системы консольных перегородок: Перегородки, снимаемые без инструментов, исключают заклинивание подшипников под воздействием абразивных частиц. Операторы извлекают перегородки за считанные секунды.
Стандартные технические характеристики: Размеры пульповых ванн для литья по выплавляемым моделям (600–1800 мм)
Подбор диаметра и глубины баночки в соответствии с максимальным объемом восковых пучков предотвращает обрезку краев и плохое покрытие углов:
|
Диаметр сосуда |
Пригодная для использования глубина пульпы |
Вместимость пульпы (приблизительно) |
Мощность привода |
Применение в помещении без внутренних перегородок |
|
600 mm (24″) |
5 600 mm |
~120 kg |
0.75 kW |
Медицинские имплантаты, колеса турбокомпрессора |
|
900 mm (36″) |
750 mm |
~380 kg |
1.1 kW |
Коммерческие клапаны, рабочие колеса насосов |
|
1200 mm (48″) |
900 mm |
~850 kg |
1.5 kW |
Автомобильные коллекторы, конструктивные элементы |
|
1500 mm (60″) |
1100 mm |
~1,600 kg |
2.2 kW |
Большие лопатки турбины, массивные корпуса насосов |
|
1800 mm (72″) |
1300 mm |
~2,800 kg |
3.7 kW |
Роботизированные установки для погружения, детали для тяжелой аэрокосмической отрасли и IGT. |
Как установки для нанесения суспензий интегрированы во весь корпус помещения, предназначенного для размещения интегральных схем.
В ванне для погружения осуществляется подготовка модели, снятие окалины и термическое удаление воска:
- Сборка восковой модели: модели, полученные с помощью автоматизированной машины для впрыска воска, соединяются с литниками, экструдированными на автоматизированном устройстве для изготовления восковых литников.
- Первичное погружение в суспензию: Восковые кластеры погружают в специальную емкость для погружения в суспензию, наполненную мелкой циркониевой мукой.
- Оштукатуривание дождевой водой: Крупнозернистые огнеупорные материалы, нанесенные дождевой водой на влажные восковые деревья.
- Контролируемая сушка оболочки: кластеры сушатся в помещениях с контролируемым климатом (23°C, 50% относительной влажности) для образования кремнеземных сетей.
- Дополнительные циклы погружения: Повторные погружения в оборудование для вторичного смешивания керамической суспензии позволяют увеличить толщину несущей оболочки.
- Быстрое удаление воска: высушенные раковины помещаются в систему быстрого удаления воска с использованием инертного газа или в автоклав, что позволяет удалить воск без растрескивания.
- Обжиг и заливка: В обожженные снаряды заливают расплавленные суперсплавы.
Применение в реальных условиях: где однородность суспензии не подлежит обсуждению.
Равномерное нанесение керамической суспензии напрямую определяет выход годной продукции при литье в самых требовательных отраслях:
- Лопатки и направляющие лопатки авиационных турбин: никелевые суперсплавы, отлитые в оболочки с дефектами грунтовочного покрытия, легко подвергаются коррозии. Контролируемое вращение обеспечивает однородность мелкой муки для гладкой поверхности корней.
- Детали промышленных газовых турбин (ПГТ): Для крупных турбинных узлов требуются кластеры размером более 1,2 метра. Тяжелые емкости диаметром 1500–1800 мм обеспечивают глубокое погружение без турбулентности на ободе.
- Имплантаты для ортопедических суставов: кобальто-хромовые имплантаты не содержат включений. Полипропиленовые вкладыши исключают трение в резервуаре, предотвращая попадание инородных частиц.
- Корпуса клапанов высокого давления: При литье клапанов из нержавеющей стали используется равномерное защитное покрытие, предотвращающее деформацию корпуса под тяжестью жидкого металла.
Литейные предприятия, планирующие расширение цехов окунания, могут осмотреть весь наш ассортимент пульповых ванн для литья по выплавляемым моделям, чтобы подобрать размеры ванн в соответствии с конкретной нагрузкой роботизированной руки.
Решение проблем, возникающих в литейном производстве: реалии производственного процесса и практические решения.
Работа цеха по производству необработанных материалов в три смены в день выявляет распространенные сбои в технологическом процессе:
Очистка пульпы от корки и испарение
Сквозняки, обрушивающиеся на открытые резервуары, высушивают поверхности пульпы, превращая их в твердые хлопья. Эти хлопья оседают на восковых литниках, вызывая образование включений. Мы устанавливаем разрезные крышки и низкопрофильные бортики резервуаров, чтобы предотвратить образование корки, вызванное сквозняками.
Обустройство в глухих уголках
Стационарные резервуары с плоским дном задерживают суспензию в нижних углах. Верхний слой жидкости истончается, а заполнитель уплотняется внизу. Наша вогнутая форма дна и параболические перегородки обеспечивают непрерывный тороидальный оборот без пенообразования.
Потери электроэнергии и накладные расходы на рабочую силу
Ручное перемешивание приводит к нестабильным показателям вязкости. Высокоэффективные редукторные приводы обеспечивают экономию электроэнергии примерно на 50% по сравнению со старыми мешалками, а конструкции резервуаров с быстрой очисткой сокращают трудозатраты в цехе по сборке раковин примерно на 40%.
Создание литейного производства точного производства «под ключ».
Отходы, вызванные отслаиванием оболочки, обходятся так же дорого, как и брак, возникший из-за некачественной металлургии в печи. С 1986 года компания Laxminarayan Technologies проектирует сертифицированное по стандарту ISO 9001 оборудование, огнеупорные материалы и литейные цеха «под ключ» по всему миру. От автоматизации восковых моделей до роботизированных камер для погружения оболочек — мы создаем оборудование, рассчитанное на четыре десятилетия непрерывного производства. Свяжитесь напрямую с нашими инженерами-специалистами или воспользуйтесь Google Maps, чтобы запланировать подробную техническую консультацию на нашем производственном предприятии в Колхапуре.
Часто задаваемые вопросы
Почему для погружения в суспензию предпочтительнее использовать вращающиеся резервуары, а не стационарные смесительные емкости?
Вращающиеся резервуары с суспензией вращают барабан вокруг неподвижных перегородок с небольшой скоростью (15–35 об/мин). Это обеспечивает равномерную суспензию без взбивания пузырьков воздуха в коллоидные связующие вещества. Высокоскоростные стационарные пропеллеры создают турбулентные вихри, которые задерживают воздух, вызывая образование пустот и вздутий при литье.
Каковы стандартные размеры пульповых ванн для литья по выплавляемым моделям?
Стандартные размеры емкостей для суспензий варьируются от 600 мм до 1800 мм в диаметре. Меньшие по размеру емкости (600–900 мм) подходят для ручного погружения медицинских имплантатов и фурнитуры. Более крупные емкости (1200–1800 мм) используются для размещения тяжелых кластеров конструкционного воска и многоосевых роботизированных ячеек для погружения в литейном производстве аэрокосмической и автомобильной промышленности.
В чём преимущество полипропиленовой облицовки внутри шламохранилища из нержавеющей стали SS304?
Вращающийся резервуар для суспензий из нержавеющей стали SS304 с полипропиленовой футеровкой сочетает в себе жесткость конструкционной стали с гладкой, химически инертной пластиковой внутренней поверхностью. Футеровка облегчает удаление засохших корок суспензии и снижает утомляемость, связанную с такими работами по техническому обслуживанию, а также позволяет быстро промывать резервуар при смене керамических составов.
Как температура суспензии влияет на консистенцию при формировании раковины?
Керамические суспензии, содержащие коллоидные кремнеземные связующие, чувствительны к температуре. Если суспензия нагревается выше 25°C, вода быстро испаряется, а вязкость неравномерно возрастает. В ваннах с водяным охлаждением суспензии поддерживаются стабильные рабочие температуры (18–22°C), что обеспечивает предсказуемую толщину керамического покрытия при каждом погружении.
- Мета-заголовок: Бульонные емкости для литья по выплавляемым моделям: руководство по погружению 2026 года
- Мета-описание: Вращающиеся пульповые емкости для литья по выплавляемым моделям от Laxminarayan Technologies. Конструкция из нержавеющей стали SS304, полипропиленовая футеровка, размеры от 600 мм до 1800 мм.