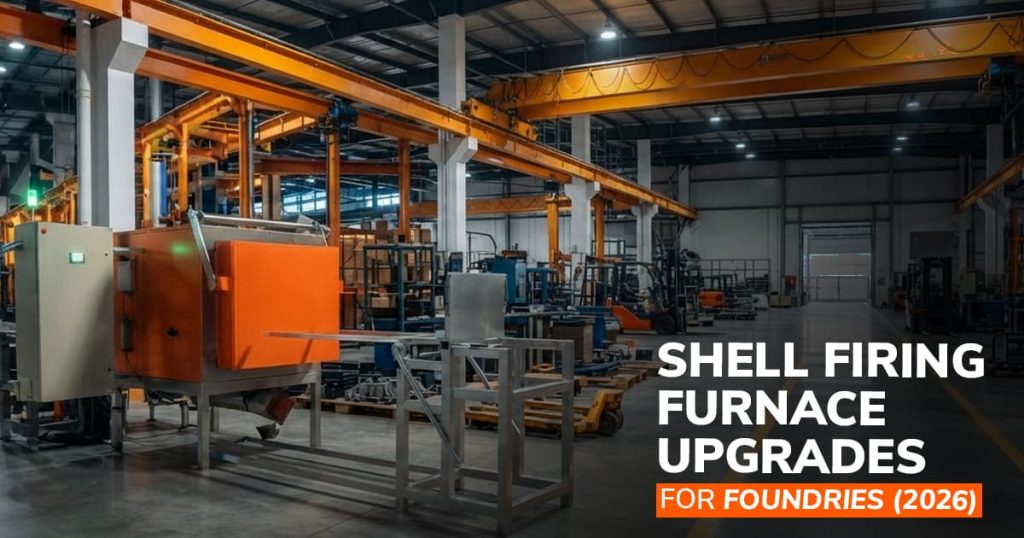
Ein Schalenbrandofen sintert grüne Keramikformen, entfernt Kohlenstoffrückstände und wärmt die Schalen vor dem Gießen der Legierung auf 950–1150 °C vor. Ausgestattet mit Hochgeschwindigkeitsbrennern, einer Isolierung aus Keramikfasern mit geringer Wärmekapazität und automatisierter Temperaturprofilierung gewährleistet er die vollständige Umwandlung des feuerfesten Bindemittels, verhindert Thermoschocks und beseitigt Fehlgüsse in Präzisions-Feingussgießereien.
Kalte Schalen reißen, und kaltes Metall erstarrt in der Mitte des Hohlraums. Ein Schalenbrandofen ist entscheidend für die endgültige Formstabilität. Bei ungleichmäßigen Ofentemperaturen oder unvollständigen Ausbrennzyklen führt Wachsasche zu Oberflächenfehlern beim Guss, und kalte Stellen verursachen Ausschuss durch unvollständige Füllung. Laxminarayan Technologies, Hersteller von Feingussanlagen seit 1986, hat uns gelehrt, dass das Schalenbrennen eine streng chemische Reaktion ist. Wird es nicht sorgfältig behandelt, versagen die Formen unter dem Gießdruck oder es entstehen Einschlüsse, die teure Superlegierungen unbrauchbar machen.
Ein Schalenbrandofen ist ein spezieller Feingussofen, der so konstruiert ist, dass er restliches organisches Wachs ausbrennt, kolloidales Siliciumdioxid und Aluminosilicat-Bindemittelnetzwerke vollständig sintert und Keramikschalen auf Abstichtemperaturen von 950°C bis 1150°C vorwärmt, bevor das geschmolzene Metall in den Formhohlraum gelangt.
Warum die thermische Gleichmäßigkeit bei der Schalenvorwärmung die Gießausbeute bestimmt
Das Eingießen von geschmolzenen Superlegierungen bei 1550 °C in eine Keramikschale mit ungleichmäßiger Temperatur führt unweigerlich zu Problemen. Wenn eine Seite 1050 °C erreicht, während andere Bereiche bei 800 °C verharren, erstarrt das einströmende Metall ungleichmäßig. Dünne Ränder erstarren frühzeitig, die Kornstruktur verzerrt sich, und die Kontraktion führt zum Auseinanderbrechen des Gussteils.
Das Problem ist: Keramikschalen sind schlechte Wärmeleiter. Quarzglas und Zirkon widerstehen einer schnellen Wärmeaufnahme. Das Strahlen der noch nicht erhitzten Schalen mit lokalen Flammen führt zu einer starken Ausdehnung der äußeren Schichten, während die inneren Schichten kühl bleiben. Die Schalen reißen an den Ecken, bevor das Metall den Gusskörper berührt.
Betrachten wir die Hochtemperaturchemie. Das Sintern erfordert zwei unterschiedliche thermische Phasen: die vollständige Kohlenstoffausbrennung (600–800 °C) unter oxidierenden Bedingungen, gefolgt von der keramischen Bindung und Kristallisation bis zu 1150 °C. Fehlt es während der Ausbrennung an Sauerstoff in der Ofenatmosphäre, bleibt der eingeschlossene Kohlenstoff in den Schalenwänden zurück. Beim Auftreffen von geschmolzenem Stahl auf Restkohlenstoff verdampft Gas, was zu starker Porosität und Gussgraten führt.
Technische Modernisierungen 2026: Was moderne Gießereien fordern
Gießereien haben undichte Ziegelbrennöfen außer Betrieb genommen. In über vier Jahrzehnten der Inbetriebnahme von Produktionslinien weltweit haben wir Dutzende von brennstoffverschwendenden Anlagen durch moderne thermische Systeme ersetzt:
- Keramikfaser-Auskleidungen mit geringer Wärmekapazität: Schwere Feuerfeststeine absorbieren Brennstoff über Stunden, bevor die Brennkammer aufgeheizt wird. Moderne Sinteröfen mit Mantelbrennkammer nutzen Keramikfasermodule (bis 1400 °C), wodurch die Vorheizzeiten beim Kaltstart auf 45 Minuten verkürzt und gleichzeitig ca. 50 % Brennstoff eingespart werden.
- Hochgeschwindigkeits-Rekuperationsbrenner: Schichtwärme erzeugt kalte Bodenzonen. Mehrere Brenneranordnungen erzeugen Hochgeschwindigkeits-Wirbelströmungen, die die Wärme um verschachtelte Bereiche herumführen, ohne dass es zu Flammenberührungen kommt.
- Drehherd- und Drehgestellautomatisierung: Die manuelle Handhabung glühender Formen führt zu einem Temperaturabfall von 100 °C alle 30 Sekunden. Ein kontinuierlicher Drehherdofen befördert die heißen Formen direkt zu den Gießlinien, wodurch kritische Transportzeiten verkürzt und die atmosphärische Abkühlung minimiert werden.
- Digitale Mehrzonen-SPS-Profilierung: Moderne Legierungen erfordern reproduzierbare Rezepturen. Integrierte Steuerungen überwachen Mehrzonen-Thermoelemente und regeln die Temperaturen sicher durch Quarz-Inversionsphasen.
Technischer Vergleich: Chargenofen vs. moderner Mantelbrennofen
Die Wahl einer ineffizienten Ofenarchitektur treibt die Energiekosten der Gießerei in die Höhe, verlängert die Zykluszeiten und füllt die Schrottbehälter mit rissigen Schalen:
|
Betriebsparameter |
Legacy Brick Box Kiln |
Standard-Kammerofen |
Hocheffizienter Mantelbrennofen |
|
Futtermaterial |
Schwere, dichte Feuerfestziegel |
Gemischter Ziegelstein und Decke |
Keramikfasermodule mit niedriger thermischer Masse |
|
Kaltstart bis 1050 °C |
3,5 bis 5,0 Stunden |
2,0 bis 2,5 Stunden |
40 bis 55 Minuten |
|
Temperaturgleichmäßigkeit |
±35°C (extrem kalte Ecken) |
±15 °C bis ±20 °C |
±5°C über den gesamten Arbeitsbereich des Herdes |
|
Kraftstoff- / Stromverbrauch |
Hoher Grundwärmeverlust |
Mäßige Wärmespeicherung |
~50% Einsparungen durch Rückgewinnung |
|
Formübertragungsmethode |
Langsame Handzange |
Manueller Wagen |
Automatischer Drehherd oder pneumatisches Drehgestell |
Wie das Granatfeuerverfahren in den Wachsausschmelzprozess integriert ist
Ein Keramikschalen-Einbrennofen stellt die letzte thermische Schnittstelle vor dem Gießen dar:
- Modellmontage: Präzisionsmodelle und ein automatisierter Wachsangussformer verbinden die Gussrahmen auf einem ergonomischen Montagetisch.
- Schalenbauweise: Die einzelnen Elemente werden durch Schlämme und Putzschichten hindurchgeführt, wodurch die strukturelle Wandstärke entsteht.
- Entwachsung: Grüne Muschelschalen werden in ein Inertgas-Entwachsungssystem oder einen Autoklaven gegeben, um das Wachs sicher zu entfernen.
- Sintern und Vorwärmen: Entwachste Formen werden zur Kohlenstoffausbrennung und Feuerfestbindung in den Schalenbrandofen überführt.
- Gießen: Rotglühende Formen werden zu Gießstationen transportiert und nehmen dort Legierungen ohne Temperaturabfall auf.
- Ausbrechen: Die abgekühlten Gussteile werden mechanisch ausgestanzt und anschließend endbearbeitet.
Anwendungsbeispiele aus der Praxis: Wo die Temperaturregelung der Hülle unerlässlich ist
Die anspruchsvollen Bereiche des Feingusses vertragen weder Temperaturabfälle noch Restkohlenstoff in der Schale:
- Turbinenschaufeln und -leitschaufeln für die Luft- und Raumfahrt: Dünne Hinterkanten (unter 0,8 mm) erfordern eine gleichmäßige Vorwärmung der Form auf bis zu 1100 °C. Kalte Formecken führen zu sofortigem Erstarren der Legierung und damit zum Verlust teurer, im Vakuum geschmolzener Nickel-Superlegierungschargen.
- Segmente von Industriegasturbinen (IGT): Schwere Turbinenbauteile erfordern eine intensive Wärmebehandlung über dicke Keramikquerschnitte hinweg, um eine gleichmäßige, gleichachsige oder gerichtet erstarrte Kornbildung zu gewährleisten.
- Orthopädische Gelenkimplantate: Medizinische Implantate aus Kobalt-Chrom erfordern eine vollständige Kohlenstoffausbrennung. Spuren von Kohlenstoffasche in einer schlecht gesinterten Hülle verursachen mikroskopische Oberflächenporen, die die strengen Biokompatibilitätsstandards nicht erfüllen.
- Dünnwandige Edelstahl-Laufräder: Komplexe interne Strömungskanäle erfordern eine anhaltende Vorwärmung des Gehäuses, um scharfe Schaufelprofile ohne Fehlläufe oder Kaltabschaltungen zu erzielen.
Behebung von Engpässen in Gießereien: Reale Herausforderungen und Lösungen
Der Betrieb von Hochtemperatur-Ausbrennanlagen offenbart Hindernisse im Anlagenbetrieb:
Rissbildung in der Schale bei schneller Erhitzung
Siliciumdioxid-Feuerfestmaterialien erfahren bei der Alpha-Beta-Quarz-Inversion bei 573 °C eine volumetrische Kristallausdehnung. Zu schnelles Erhitzen innerhalb dieses engen Temperaturfensters führt zum Zerbrechen der spröden grünen Hüllen. Wir programmieren Rampenprofile, die die kritischen Inversionspunkte sanft durchlaufen, bevor sie auf 1100 °C beschleunigen.
Wärmeverlust beim Formtransfer
Glühende Gussformen verlieren innerhalb von 45 Sekunden nach Verlassen des Ofens 80 °C bis 120 °C. Abgekühlte Gussformen führen zu Fehlgüssen. Unsere schnell reagierenden pneumatischen Türen und Transfermechanismen verkürzen die Transferzyklen auf unter 15 Sekunden und erhalten so die kritische Formwärme.
Hohe Treibstoff- und Wartungskosten
Ältere atmosphärische Brenner verschwenden Brennstoff über die Abgaskamine, und abplatzende Ziegelsteine erfordern häufige Reparaturen. Moderne Rekuperationsbrenner erwärmen die Verbrennungsluft mit Abgasen vor, was zu einer Brennstoffeinsparung von 50 % und einer Reduzierung des Wartungsaufwands um ca. 40 % führt.
Aufbau einer durchgängigen Präzisionsgießerei
Ein Gussfehler in der Gießereianlage vernichtet den gesamten Produktionswert Ihres Werks. Seit 1986 liefert Laxminarayan Technologies weltweit ISO 9001-zertifizierte Maschinen, Spezialfeuerfestmaterialien und schlüsselfertige Gießereianlagen. Von Modellbau bis hin zu Hochtemperatur-Sinteröfen – wir fertigen Anlagen für vier Jahrzehnte zuverlässige Produktion. Kontaktieren Sie unsere Ingenieure oder vereinbaren Sie einen Besuch über Google Maps, um Ihre Anlagenplanung zu besprechen.
Mehr Informationen finden Sie unter https://www.ic-machines.com/