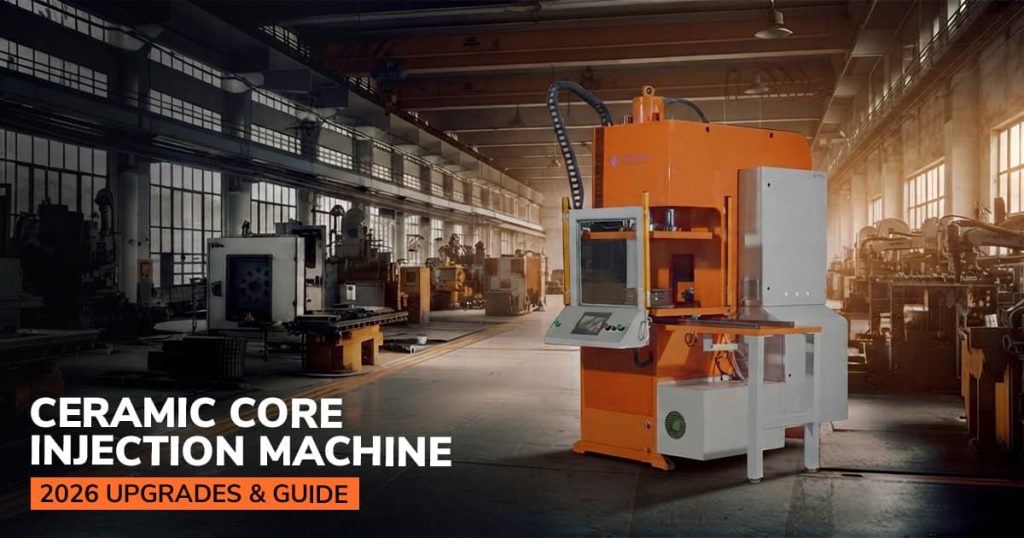
Una máquina de inyección de núcleos cerámicos forma insertos cerámicos preformados de alta precisión que crean intrincados huecos internos y canales de refrigeración en componentes de fundición a la cera perdida. Mediante la inyección de polvo cerámico y aglutinantes termoplásticos a presión precisa y con control térmico multizona, produce núcleos dimensionalmente estables que se disuelven limpiamente durante el proceso de lixiviación en autoclave posterior a la fundición.
Los índices de desperdicio en la fundición a la cera perdida de precisión no comienzan en el vertido, sino en la prensa de núcleos. Si su máquina de inyección de núcleos cerámicos produce una ligera deflexión en el núcleo, no detectará la falla hasta que una pala aeroespacial se agriete durante las pruebas. En Laxminarayan Technologies, la fabricación de equipos de fundición a la cera perdida desde 1986 nos ha enseñado una dura realidad: no se pueden recuperar conductos internos dañados mediante reprocesamiento posterior. La geometría interna de precisión exige equipos de inyección rígidos que resistan el desgaste abrasivo de la cerámica día tras día.
Una máquina de inyección de núcleos cerámicos es un equipo de fundición a la cera perdida diseñado específicamente para inyectar polvo cerámico abrasivo, compuesto con aglutinantes termoplásticos, en moldes endurecidos. Produce núcleos refractarios rígidos, con una forma casi definitiva, capaces de soportar temperaturas de superaleación fundida sin deformarse, antes de la lixiviación química.
Por qué la repetibilidad de los núcleos determina la rentabilidad de las fundiciones modernas.
Los circuitos de refrigeración de turbinas llevan al límite las posibilidades de la fundición. Cuando las superaleaciones de níquel fundido impactan contra los moldes a 1450 °C, los núcleos cerámicos sufren intensas tensiones térmicas. Desplazamientos de la pared del núcleo de ±0,08 mm alteran el flujo de aire lo suficiente como para desechar los conjuntos de rotor.
El problema es el siguiente: la materia prima cerámica no se comporta como la cera estándar para moldes. Es áspera, lenta e intensamente abrasiva. Actúa como papel de lija líquido que fluye a través de conductos hidráulicos. Si la prensa de inyección carece de la rigidez de sujeción adecuada, el molde se separa en fracciones microscópicas. Se forman rebabas a lo largo de las líneas de separación. Las rebabas implican un costoso desbarbado, pasadores rotos y desperdicio.
Nuestro enfoque de ingeniería en prensas de 20 a 100 toneladas elimina la deflexión de la platina bajo presión sostenida. La sujeción estable protege los costosos moldes multicavidad, a la vez que mantiene tolerancias internas estrictas durante ciclos de producción de varios turnos.
Actualizaciones de 2026: ¿Qué diferencia a los inyectores cerámicos avanzados de las prensas tradicionales?
Las fundiciones han dejado de lado las conjeturas. Durante más de cuatro décadas, nuestros equipos de puesta en marcha reemplazaron docenas de prensas de cera convertidas y reacondicionadas para núcleos cerámicos:
- Arquitectura de inyector cerámico con control de temperatura multizona: Las matrices cerámicas requieren calentamiento por etapas. Las boquillas frías provocan líneas de unión; los cilindros sobrecalentados degradan los aglutinantes. El control térmico multizona estabiliza la viscosidad en todo el cilindro.
- Posicionamiento motorizado X-Z de la boquilla: La geometría de la herramienta difiere entre los álabes del estator y los impulsores. El ajuste motorizado X-Z de la boquilla alinea la punta de inyección sin necesidad de calzar la herramienta manualmente.
- Metalurgia de contacto endurecida y resistente al desgaste: Los aceros para herramientas se desgastan rápidamente bajo el flujo abrasivo de cerámica. Las aleaciones de contacto con superficie endurecida preservan la geometría del orificio y mantienen la velocidad calibrada durante millones de ciclos.
- Sistemas hidráulicos digitales y dosificación volumétrica: Depender de la presión de la línea genera variaciones de densidad. Los sistemas hidráulicos digitales miden el desplazamiento de la carrera con una precisión de fracciones de centímetro cúbico, evitando así el reflujo y el hundimiento.
Especificaciones técnicas: Comparación de la serie CxxTSA
Seleccionar el tonelaje de prensa adecuado evita el desgaste prematuro de la matriz y la distorsión dimensional:
|
Parámetro de la máquina |
C20TSA (20 toneladas) |
C35TSA (35 toneladas) |
C50TSA / C100TSA (50–100 toneladas) |
|
Aplicación primaria |
Implantes médicos, turbocompresores |
Álabes del estator, impulsores de la bomba |
Palas de aviación pesadas, piezas grandes de IGT |
|
Capacidad de disparo |
Hasta 1,5 litros |
Hasta 3,5 litros |
Hasta 7,5 litros (personalizable) |
|
Estructura de prensa |
Estructura en C de alta resistencia |
Estructura en C de alta resistencia |
Prensa de bastidor en C o de 4 pilares |
|
Alineación de boquillas |
Manual / motorizado X-Z |
Estándar X-Z motorizado |
Motorizado programable X-Z |
|
Base de la platina |
Ranuras en T en el suelo |
Ranuras en T en el suelo |
Ranuras en T con refrigeración de platina |
|
Sistema de control |
Interfaz hombre-máquina (HMI) con pantalla táctil PLC |
Interfaz hombre-máquina (HMI) con pantalla táctil PLC |
Diagnóstico multizona de PLC |
Cómo funcionan el núcleo cerámico y el proceso de fundición a la cera perdida
Un núcleo cerámico se integra en un ecosistema de fundición más amplio. La coordinación de la línea de núcleos con las estaciones adyacentes equilibra la sala de cera:
- Composición de la materia prima: Los polvos de sílice fundida o alúmina se mezclan con aglutinantes termoplásticos en mezcladores calentados hasta obtener una mezcla homogénea.
- Inyección de núcleos: La mezcla preparada se introduce en la máquina de inyección de núcleos cerámicos, inyectándose bajo control de temperatura y presión hidráulica.
- Sinterización del núcleo: Los núcleos en verde se someten a inspección, desaglomeración y sinterización en horno para ganar resistencia.
- Encapsulado de patrones de cera: Los operarios colocan los núcleos sinterizados en los troqueles. Una máquina de inyección de cera de alto tonelaje inyecta cera alrededor del núcleo.
- Recubrimiento con lechada y estucado: Los conjuntos se sumergen en lechadas refractarias que circulan mediante una bomba de transferencia de lechada específica, seguidas de un estucado con efecto lluvia.
- Desparafinado: Las conchas verdes se transfieren a un autoclave o a un sistema de desparafinado instantáneo con gas inerte para eliminar la cera de forma segura.
- Vertido y lixiviación de núcleos: La superaleación se vierte en moldes cocidos. Las piezas solidificadas entran en autoclaves de lixiviación alcalina, donde los núcleos cerámicos se disuelven por completo.
Aplicaciones en el mundo real: Donde los núcleos cerámicos de precisión son imprescindibles
Los equipos de prensado por inyección de núcleo cerámico de alto tonelaje se utilizan en sectores donde el fallo no es una opción:
- Álabes y paletas de turbinas aeroespaciales: Los motores a reacción funcionan por encima de los puntos de fusión de las superaleaciones, sostenidos por conductos de refrigeración serpenteantes formados por núcleos cerámicos.
- Componentes de turbinas de gas industriales (IGT): Las turbinas de potencia requieren núcleos cerámicos con un volumen de inyección de hasta 7,5 litros, lo que exige una alta fuerza de sujeción para evitar el desplazamiento del molde.
- Implantes articulares ortopédicos: Las prótesis de rodilla y cadera requieren estructuras huecas para mejorar la osteointegración sin sacrificar la resistencia.
- Válvulas de control de flujo de alto rendimiento: Los complejos laberintos internos de los sistemas submarinos dependen de núcleos cerámicos para crear conductos inaccesibles mediante fresado CNC.
Las fundiciones que modernizan su producción pueden inspeccionar nuestra máquina de inyección de núcleos cerámicos, diseñada específicamente para este fin, y comprobar sus capacidades de carrera. También puede consultar nuestras plataformas de herramientas especializadas en ceramicinjector.com, donde encontrará mezcladoras y hornos de sinterización complementarios.
Solución de cuellos de botella en fundiciones: desafíos reales en planta y soluciones.
Operar una fundición de precisión a la cera perdida revela problemas operativos que los folletos de catálogo pasan por alto:
Fallo del sello abrasivo y pérdida de presión
El polvo abrasivo que pasa por los anillos del pistón erosiona las empaquetaduras hidráulicas, provocando caídas de presión y ablandamiento del núcleo. Utilizamos carcasas de sellado aisladas con juntas divididas de cambio rápido. Los operarios reemplazan las empaquetaduras sin desmontar los cilindros.
Distorsión del núcleo y agrietamiento térmico
El enfriamiento desigual de los chips fríos deforma los núcleos al ser expulsados. Integramos enfriamiento por platina y velocidades programables. Las velocidades de llenado lentas eliminan la formación de burbujas de aire, mientras que una presión de mantenimiento constante evita la deformación térmica.
Ineficiencia energética y costes laborales
Los sistemas de bombeo antiguos desperdician energía al mantener en reposo los tanques de derivación. Los modernos sistemas electrohidráulicos funcionan bajo demanda, lo que permite un ahorro energético del 50 % en los procesos principales. La alineación automatizada de boquillas y el diagnóstico mediante pantalla táctil reducen la mano de obra en un 40 %, lo que permite a los técnicos gestionar múltiples celdas.
Construyendo una línea de fundición confiable
Recortar gastos en equipos clave genera un costo invisible para su fundición. Cada pasador de núcleo agrietado, conducto deformado y hora de desbarbado manual reduce su margen operativo. Desde 1986, Laxminarayan Technologies ha suministrado maquinaria certificada ISO 9001, refractarios e instalaciones completas de fundición llave en mano a clientes en todo el mundo. Desde componentes de turbinas aeroespaciales hasta impulsores industriales, fabricamos equipos duraderos para una fiabilidad a largo plazo en planta. Contáctenos o utilice Google Maps para programar una visita a nuestras instalaciones.
Preguntas frecuentes
Qué fuerza de sujeción se requiere para la inyección de núcleos cerámicos?
Clamping requirements depend on the projected surface area of the core die and injection pressure. Small medical implants and turbocharger cores generally run on 12T to 20T presses. Large industrial gas turbine blades and multi-cavity aerospace dies require 35T to 100T clamping force to prevent parting-line flash.
En qué se diferencia la inyección de núcleo cerámico de la inyección de patrón de cera?
La inyección de núcleo cerámico utiliza suspensiones cerámicas altamente abrasivas que requieren piezas de contacto de acero para herramientas endurecido y cilindros de calentamiento multizona. La inyección de cera se realiza a temperaturas más bajas (55 °C–70 °C) con ceras no abrasivas, lo que requiere un acondicionamiento especializado de la cera en pasta en lugar de una metalurgia de alta resistencia al desgaste.
Por qué los núcleos cerámicos requieren autoclaves especializados para la lixiviación química?
Los núcleos cerámicos no se pueden fundir como la cera para moldes. Tras verter metal fundido alrededor del núcleo, la cerámica sólida debe disolverse utilizando soluciones de hidróxido de sodio o hidróxido de potasio calentadas y presurizadas dentro de un autoclave. Esta reacción química elimina el núcleo sin dañar la superaleación base.
Se pueden adaptar las prensas hidráulicas estándar para la inyección de núcleos cerámicos?
Las prensas hidráulicas reacondicionadas suelen fallar porque las bombas estándar carecen de control digital de volumen con precisión micrométrica. Los cilindros estándar se desgastan rápidamente sin un endurecimiento especializado que los proteja del flujo abrasivo de la cerámica, lo que provoca pesos de inyección inconsistentes, presiones de llenado erráticas y una grave deformación de las piezas.