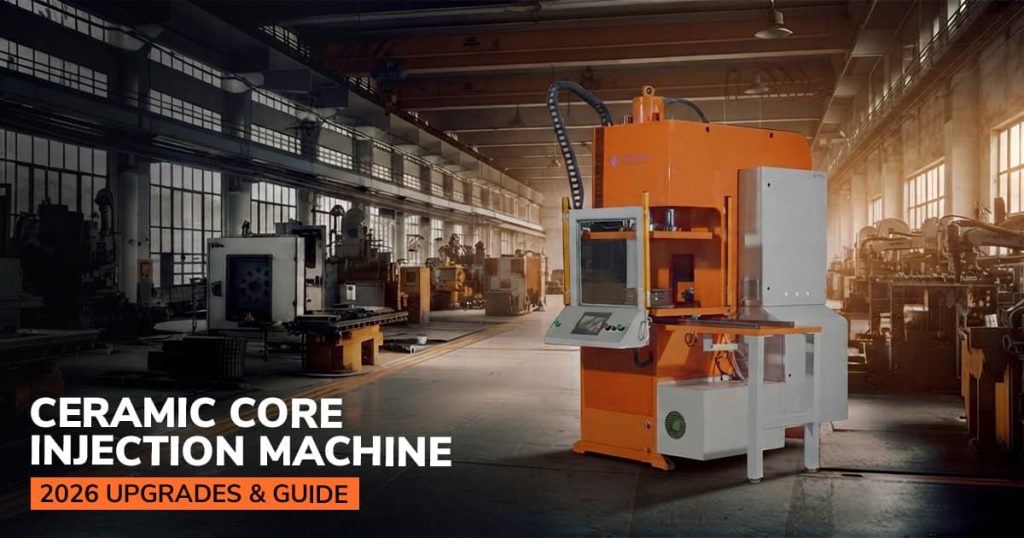
Eine Keramikkern-Spritzgießmaschine formt hochpräzise vorgeformte Keramikeinsätze, die komplexe Hohlräume und Kühlkanäle in Feingussteilen erzeugen. Durch das Einspritzen von Keramikpulver und thermoplastischen Bindemitteln unter präzisem Druck und mehrzoniger Temperaturregelung entstehen formstabile Kerne, die sich beim anschließenden Auslaugen im Autoklaven rückstandsfrei auflösen.
Die Ausschussquote beim Feinguss beginnt nicht erst beim Gießen, sondern bereits beim Kernpressen. Selbst bei geringfügiger Kernverformung Ihrer Keramik-Kernspritzgießmaschine wird der Fehler erst bemerkt, wenn beispielsweise eine Schaufel für die Luft- und Raumfahrt unter Testbedingungen bricht. Laxminarayan Technologies, Hersteller von Feingussanlagen seit 1986, hat uns eine wichtige Lektion gelehrt: Beschädigte Innenkanäle lassen sich durch Nachbearbeitung nicht retten. Präzise Innengeometrien erfordern robuste Spritzgießmaschinen, die dem abrasiven Keramikverschleiß Tag für Tag standhalten.
Eine Keramikkern-Injektionsmaschine ist eine spezielle Feingussanlage, die abrasives Keramikpulver, vermischt mit thermoplastischen Bindemitteln, in gehärtete Formen einspritzt. Sie erzeugt starre, endformnahe Feuerfestkerne, die vor der chemischen Auslaugung den Temperaturen geschmolzener Superlegierungen standhalten, ohne sich zu verformen.
Warum die Wiederholgenauigkeit von Kernen die Rentabilität moderner Gießereien bestimmt
Turbinenkühlkreisläufe stoßen an die Grenzen des Gießens. Wenn geschmolzene Nickel-Superlegierungen mit 1450 °C auf die Gießschalen treffen, sind die Keramikkerne extremen thermischen Spannungen ausgesetzt. Verschiebungen der Kernwand von ±0,08 mm verändern den Luftstrom so stark, dass Rotorsätze verschrottet werden müssen.
Das Problem ist: Keramisches Rohmaterial verhält sich völlig anders als herkömmliches Modellwachs. Es ist körnig, träge und extrem abrasiv. Das Rohmaterial wirkt wie flüssiges Schleifpapier, das durch Hydraulikkanäle fließt. Wenn Ihre Spritzgießpresse nicht über die nötige Spannkraft verfügt, trennt sich das Werkzeug in mikroskopisch kleinen Bruchstücken. Entlang der Trennfugen bildet sich Grat. Grat bedeutet teures Entgraten, abgebrochene Stifte und Ausschuss.
Unsere Konstruktionsarbeit für Pressen von 20 bis 100 Tonnen verhindert die Durchbiegung der Pressplatte unter Dauerdruck. Eine stabile Spannvorrichtung schützt teure Mehrkavitätenwerkzeuge und gewährleistet gleichzeitig enge interne Toleranzen im Mehrschichtbetrieb.
Upgrades 2026: Was unterscheidet moderne Keramik-Injektoren von herkömmlichen Pressen?
Gießereien haben das Rätselraten aufgegeben. In über vier Jahrzehnten haben unsere Inbetriebnahmeteams Dutzende umgebauter Wachspressen ersetzt, die für Keramikkerne nachgerüstet worden waren:
- Mehrzonen-Temperaturregelung für Keramik-Injektoren: Keramische Matrixmaterialien erfordern eine stufenweise Erwärmung. Kalte Düsen führen zu Bindenähten; überhitzte Zylinder zersetzen Bindemittel. Die Mehrzonen-Temperaturregelung stabilisiert die Viskosität über den gesamten Zylinder.
- Motorisierte X-Z-Düsenpositionierung: Die Geometrie der Werkzeuge unterscheidet sich zwischen Statorschaufeln und Laufrädern. Die motorisierte X-Z-Düsenverstellung richtet die Einspritzspitze aus, ohne dass die Werkzeuge manuell unterlegt werden müssen.
- Gehärtete, verschleißfeste Kontaktmetallurgie: Werkzeugstähle verschleißen unter dem Einfluss abrasiver Keramikflüssigkeiten schnell. Oberflächengehärtete Kontaktlegierungen erhalten die Düsengeometrie und gewährleisten eine gleichbleibende Drehzahl über Millionen von Zyklen.
- Digitale Hydraulik und volumenbasierte Spritzvorgänge: Die Verwendung von Leitungsdruck führt zu Dichteschwankungen. Digitale Hydraulik dosiert den Hub auf Bruchteile eines Kubikzentimeters genau und verhindert so Spritznebel und Druckabfall.
Technische Spezifikationen: Vergleich der CxxTSA-Serie
Die Wahl der richtigen Presskraft verhindert vorzeitigen Werkzeugverschleiß und Maßverzerrungen
|
Maschinenparameter |
C20TSA (20 Tonnen) |
C35TSA (35 Tonnen) |
C50TSA / C100TSA (50–100 Tonnen) |
|
Primäre Anwendung |
Medizinische Implantate, Turbolader |
Statorschaufeln, Pumpenlaufräder |
Schwere Flugzeugrotoren, große IGT-Teile |
|
Schusskapazität |
Bis zu 1,5 Liter |
Bis zu 3,5 Liter |
Bis zu 7,5 Liter (anpassbar) |
|
Pressestruktur |
Hochleistungs-C-Rahmen |
Hochleistungs-C-Rahmen |
C-Rahmen- oder 4-Säulen-Presse |
|
Düsenausrichtung |
Manuell / Motorisiert X-Z |
Motorisierter X-Z-Standard |
Motorisierte programmierbare X-Z-Achse |
|
Plattenbasis |
Boden-T-Nuten |
Boden-T-Nuten |
T-Nuten mit Plattenkühlung |
|
Kontrollsystem |
SPS-Touchscreen-HMI |
SPS-Touchscreen-HMI |
SPS-Mehrzonendiagnos |
Funktionsweise des Keramikkerns und des Wachsausschmelzverfahrens
Ein Keramikkern fügt sich in ein umfassenderes Gießerei-Ökosystem ein. Die Abstimmung der Kernlinie mit benachbarten Stationen sorgt für ein ausgewogenes Verhältnis im Wachsraum:
- Ausgangsmaterialmischung: Quarzglas- oder Aluminiumoxidpulver werden in beheizten Mischern mit thermoplastischen Bindemitteln zu einer homogenen Mischung verarbeitet.
- Kerninjektion: Die zusammengesetzte Suspension wird in die Keramikkerninjektionsmaschine eingefüllt und unter Überwachung von Temperatur und Hydraulikdruck eingespritzt.
- Kernsintern: Grüne Kerne werden geprüft, entbindert und im Ofen gesintert, um an Festigkeit zu gewinnen.
- Wachsmodellverkapselung: Die Bediener legen gesinterte Kerne in Modellformen ein. Eine Wachsinjektionsmaschine mit hoher Tonnage spritzt Wachs um den Kern herum.
- Schlammbeschichtung und Stuckierung: Die Bauteile werden in feuerfeste Schlämme getaucht, die von einer speziellen Schlammförderpumpe umgewälzt werden, gefolgt von einer Regenstuckierung.
- Entwachsung: Grüne Muscheln werden in einen Autoklaven oder ein Inertgas-Entwachsungssystem überführt, um das Wachs sicher zu entfernen.
- Gießen und Kernauslaugen: Die Superlegierung wird in gebrannte Schalen gegossen. Die erstarrten Gussteile gelangen in alkalische Auslaugungsautoklaven, wodurch die Keramikkerne vollständig aufgelöst werden.
Anwendungsbeispiele aus der Praxis: Wo Präzisionskeramikkerne unerlässlich sind
Hochleistungs-Keramikkern-Spritzgießmaschinen kommen in Branchen zum Einsatz, in denen Ausfälle keine Option sind:
- Turbinenschaufeln und Leitschaufeln für die Luft- und Raumfahrt: Strahltriebwerke arbeiten oberhalb der Schmelzpunkte von Superlegierungen, was durch serpentinenförmige Kühlkanäle mit Keramikkernen ermöglicht wird.
- Komponenten für Industriegasturbinen (IGT): Leistungsturbinen benötigen Keramikkerne mit einem Schussvolumen von bis zu 7,5 Litern, was eine hohe Schließkraft erfordert, um ein Verrutschen der Düse zu verhindern.
- Orthopädische Gelenkimplantate: Knie- und Hüftprothesen erfordern Hohlstrukturen, um die Osseointegration zu verbessern, ohne die Festigkeit zu beeinträchtigen.
- Hochleistungs-Durchflussregelventile: Komplexe interne Labyrinthe für Unterwassersysteme basieren auf Keramikkernen, um Kanäle zu schaffen, die durch CNC-Fräsen nicht zugänglich sind.
Gießereien, die ihre Produktion modernisieren, können unsere speziell entwickelte Keramikkern-Spritzgießmaschine besichtigen, um die jeweiligen Hubkapazitäten zu prüfen. Auf ceramicinjector.com finden Sie außerdem unsere spezialisierten Werkzeugplattformen mit passenden Mischern und Sinteröfen.
Behebung von Engpässen in Gießereien: Reale Herausforderungen und Lösungen für die Bodenproduktion
Der Betrieb einer Präzisions-Wachsausschmelzgießerei offenbart betriebliche Probleme, die in Katalogbroschüren übersehen werden:
Abriebbedingter Dichtungsausfall und Druckverlust
Abrasiver Staub, der an den Kolbenringen vorbeiströmt, greift die Hydraulikdichtungen an, was zu Druckverlusten und weichen Dichtungskernen führt. Wir verwenden isolierte Dichtungsgehäuse mit schnell austauschbaren, geteilten Dichtungen. Die Dichtungen können ausgetauscht werden, ohne die Zylinder demontieren zu müssen.
Kernverformung und thermische Rissbildung
Ungleichmäßige Kühlung an kalten Werkzeugen führt beim Auswerfen zu Verformungen der Kerne. Wir integrieren Plattenkühlung und programmierbare Geschwindigkeiten. Langsame Füllgeschwindigkeiten verhindern Lufteinschlüsse, während ein gleichmäßiger Nachdruck ein thermisches Absinken verhindert.
Energieineffizienz und Arbeitskosten
Alte Pumpenaggregate verschwenden Energie durch Leerlauf in Bypass-Tanks. Moderne elektrohydraulische Anlagen arbeiten bedarfsgesteuert und ermöglichen so Energieeinsparungen von 50 % in den Kernprozessen. Die automatisierte Düsenausrichtung und die Touchscreen-Diagnose reduzieren den Arbeitsaufwand um 40 % und erlauben es den Technikern, mehrere Zellen gleichzeitig zu betreuen.
Aufbau einer zuverlässigen Gießereilinie
Sparmaßnahmen bei Kernanlagen belasten Ihre Gießerei unnötig. Jeder gerissene Kernstift, jede verzogene Bohrung und jede Stunde manuelles Entgraten schmälert Ihre Gewinnspanne. Seit 1986 liefert Laxminarayan Technologies weltweit ISO 9001-zertifizierte Maschinen, Feuerfestmaterialien und schlüsselfertige Gießereianlagen. Von Turbinenkomponenten für die Luft- und Raumfahrt bis hin zu Industrielaufrädern – wir fertigen robuste Anlagen für langfristigen, zuverlässigen Betrieb. Kontaktieren Sie unser Team oder nutzen Sie Google Maps, um einen Besuch in unserer Anlage zu vereinbaren.
Häufig gestellte Fragen
Welche Klemmkraft ist für die Keramikkerninjektion erforderlich?
Die Anforderungen an die Schließkraft hängen von der projizierten Oberfläche des Kernwerkzeugs und dem Einspritzdruck ab. Kleine medizinische Implantate und Turboladerkerne werden üblicherweise auf Pressen mit 12 bis 20 Tonnen Schließkraft gefertigt. Große industrielle Gasturbinenschaufeln und Mehrkavitätenwerkzeuge für die Luft- und Raumfahrt erfordern eine Schließkraft von 35 bis 100 Tonnen, um Gratbildung an der Trennlinie zu vermeiden.
Worin unterscheidet sich die Keramikkerninjektion von der Wachsmodellinjektion?
Die Keramikkern-Injektion arbeitet mit hochabrasiven Keramikschlämmen, die gehärtete Werkzeugstahl-Kontaktteile und Mehrzonen-Heizzylinder erfordern. Die Wachs-Injektion erfolgt bei niedrigeren Temperaturen (55 °C–70 °C) mit nicht-abrasiven Wachsen und erfordert eine spezielle Pasten-Wachs-Konditionierung anstelle einer hochverschleißfesten Metallurgie.
Warum benötigen Keramikkerne spezielle chemische Auslaugungsautoklaven?
Keramische Kerne lassen sich nicht wie Modellwachs ausschmelzen. Nach dem Umgießen des Kerns mit flüssigem Metall muss die feste Keramik in einem Autoklaven mit erhitzter, unter Druck stehender Natriumhydroxid- oder Kaliumhydroxidlösung aufgelöst werden. Diese chemische Reaktion entfernt den Kern, ohne die Basislegierung anzugreifen.
Können handelsübliche Hydraulikpressen für die Keramikkerninjektion nachgerüstet werden?
Nachgerüstete Hydraulikpressen versagen typischerweise, weil Standardpumpen keine mikrometergenaue digitale Volumenstromregelung besitzen. Standardzylinder spülen schnell aus, wenn sie nicht speziell gegen abrasive Keramikströmung gehärtet sind, was zu ungleichmäßigen Schussgewichten, unregelmäßigen Fülldrücken und starker Teileverformung führt.